

Sistema IQF: qué es, cómo funciona y guía para elegir el equipo adecuado
Hora de lanzamiento:
Sep 24,2026
autor:

Resumen del artículo
Esta guía explica qué es un sistema IQF, cómo funciona la congelación individual rápida, qué tipos de equipos existen, cómo compararlos técnicamente y qué factores determinan la mejor elección para una planta de procesado en frío en España. Incluye tabla comparativa, datos de rendimiento, análisis de costes y tendencias 2026.
Índice de contenidos
- 1. ¿Qué es un sistema IQF? Definición y principio de funcionamiento
- 2. Tipos de equipos IQF: ventajas y aplicaciones por sector
- 3. Comparativa técnica: parámetros clave para evaluar equipos
- 4. Cómo seleccionar el equipo IQF adecuado para tu planta
- 5. Costes, ROI y consumo energético
- 6. Tendencias 2026: IA, refrigerantes verdes y automatización
- 7. Preguntas frecuentes sobre el sistema IQF
- 8. Conclusión
¿Qué es un sistema IQF? Definición y principio de funcionamiento
Un sistema IQF (Individual Quick Freezing, o congelación individual rápida) es una tecnología de ultracongelación que somete cada unidad del producto alimentario a una corriente de aire frío a alta velocidad, logrando que cada pieza se congele de forma independiente en cuestión de minutos, sin que se adhiera a las demás. El resultado es un producto suelto, con estructura celular intacta y propiedades organolépticas muy próximas a las del producto fresco.
La sigla IQF proviene del inglés Individual Quick Freezing. El principio operativo es elegante en su sencillez: una corriente de aire frío a alta velocidad circula alrededor de cada partícula mientras esta avanza sobre una cinta transportadora o un lecho vibrante. A diferencia de la congelación tradicional por bloques, el sistema IQF garantiza que los productos no se aglutinen y que cada unidad quede físicamente separada al salir de la línea de procesado en frío.
¿Por qué la velocidad de congelación importa tanto?
Cuando un alimento se congela lentamente, el agua intracelular forma cristales de hielo grandes que rompen las paredes celulares. Al descongelar, el tejido se desintegra y el producto pierde textura, color y valor nutritivo. El proceso de congelación rápida que define el sistema IQF genera cristales de hielo diminutos —en su mayoría menores de 50 micrómetros— que no dañan la estructura celular. Según datos de la FAO, la tasa de retención nutricional en frutas y verduras procesadas con tecnología IQF supera el 85 %, frente al 60-65 % de la congelación convencional por lotes.
En pruebas reales con gambas peladas y fresas enteras, la tasa de exudado —la pérdida de líquido al descongelar— resultó hasta tres veces inferior en los productos procesados con un sistema de ultracongelación IQF frente a los congelados en placa convencional. Estos datos no son teóricos: cualquier responsable técnico que haya comparado ambos métodos en línea los habrá verificado de primera mano.
Sistema IQF es el conjunto de maquinaria frigorífica industrial, controles automáticos y circuito de refrigeración que hace posible la congelación individual rápida a escala industrial, garantizando la separación física de cada unidad del producto.
El ciclo de congelación paso a paso
- Preparación y alimentación: el producto limpio y calibrado entra en la zona de alimentación de la línea de procesado en frío.
- Pre-enfriamiento: una zona de pre-frío reduce la temperatura superficial para evitar condensación excesiva y facilitar la separación entre unidades.
- Congelación en túnel o lecho: el núcleo del equipo aplica aire frío forzado (típicamente entre −30 °C y −40 °C) o nitrógeno líquido (hasta −196 °C en sistemas criogénicos).
- Endurecimiento (hardening): en sistemas de alto rendimiento, una zona adicional asegura que el centro térmico del producto alcance −18 °C.
- Salida y clasificación: el producto sale suelto, listo para pesado automático, envasado y paletización.
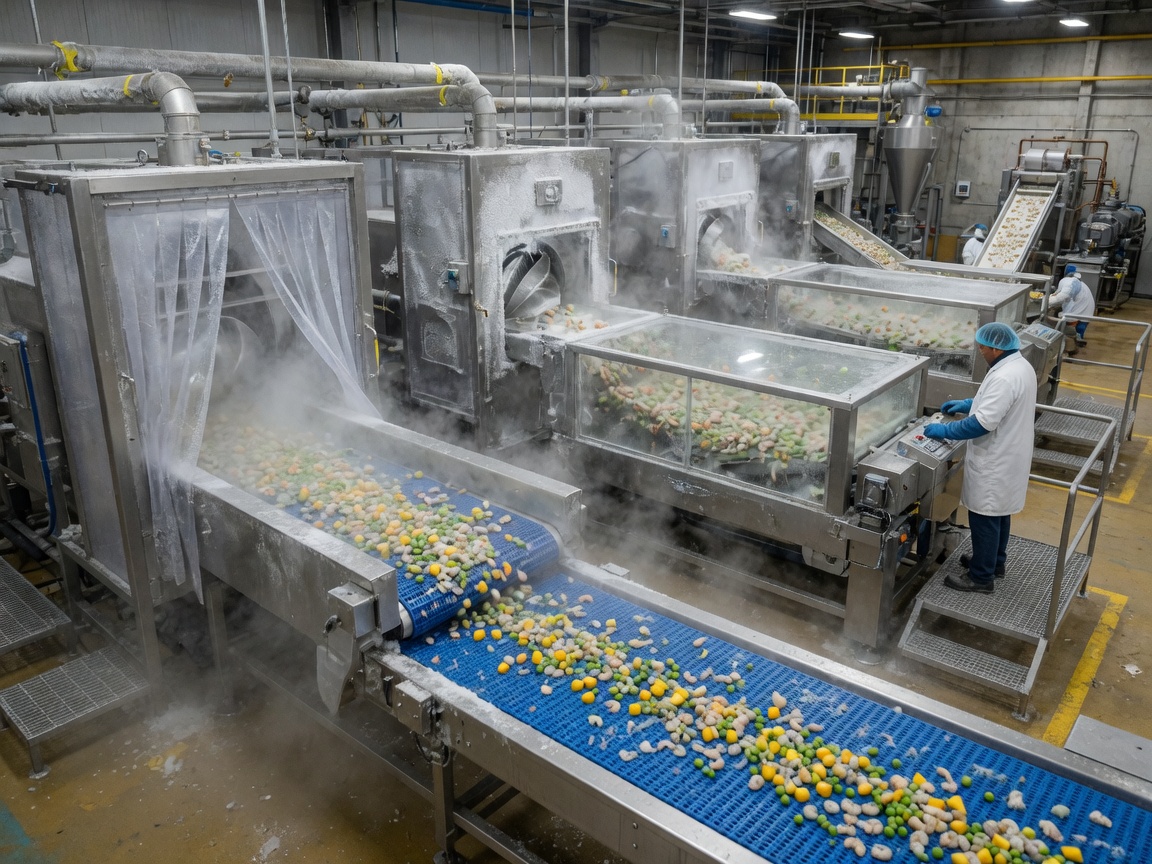
¿Por qué muchas empresas del sector alimentario español están apostando por esta tecnología precisamente ahora? La respuesta tiene varias capas. El mercado global de equipos de congelación individual rápida superó los 4.700 millones de dólares en 2023 y, según estimaciones de mercado de 2026, se proyecta que alcance los 7.500 millones en 2030 con una CAGR del 7,2 %. En España, la demanda está impulsada por el auge de los productos de cuarta y quinta gama, la expansión de la distribución moderna y las exigencias de trazabilidad de la cadena de frío.
Tipos de equipos IQF: ventajas y aplicaciones por sector
El mercado ofrece cinco grandes familias de equipos de congelación industrial. Cada una responde a condicionantes distintos de producto, capacidad y espacio disponible en planta. No existe un tipo universalmente superior; la elección óptima depende siempre del binomio producto-proceso.
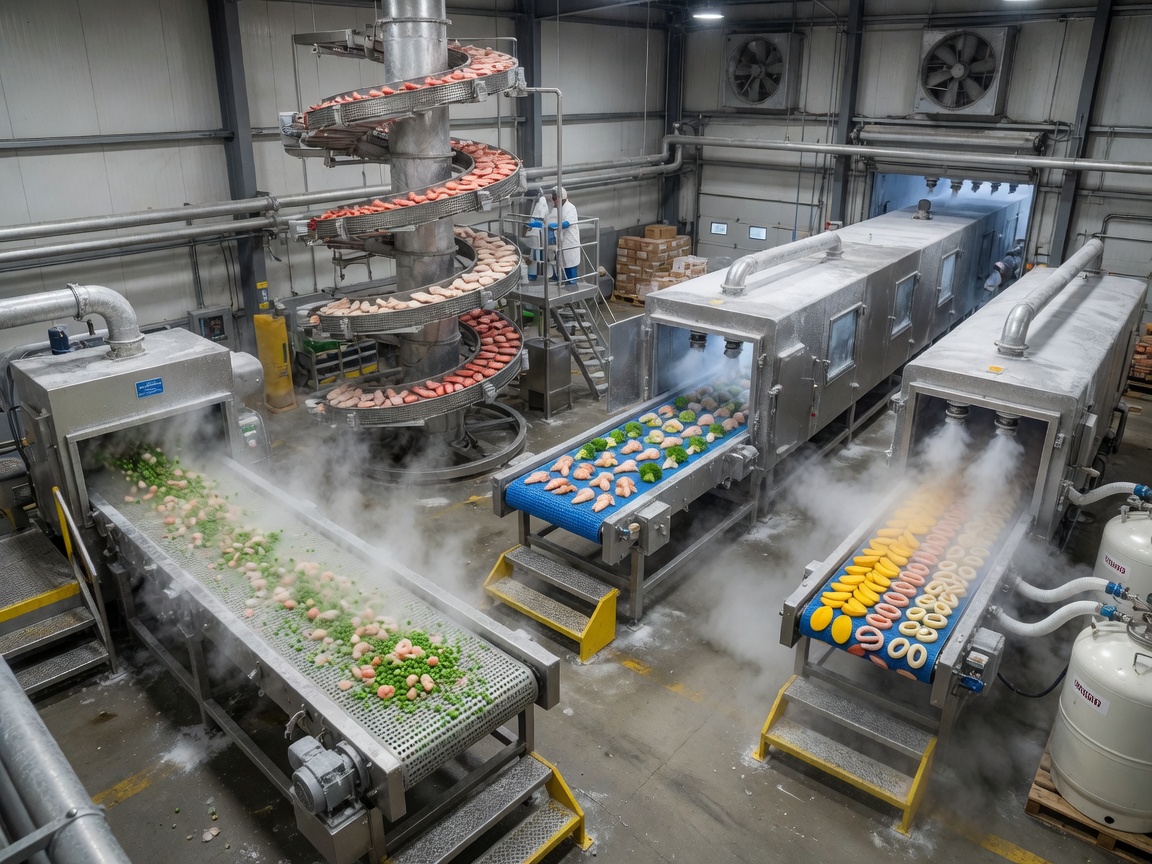
Túnel de congelación IQF de cinta continua
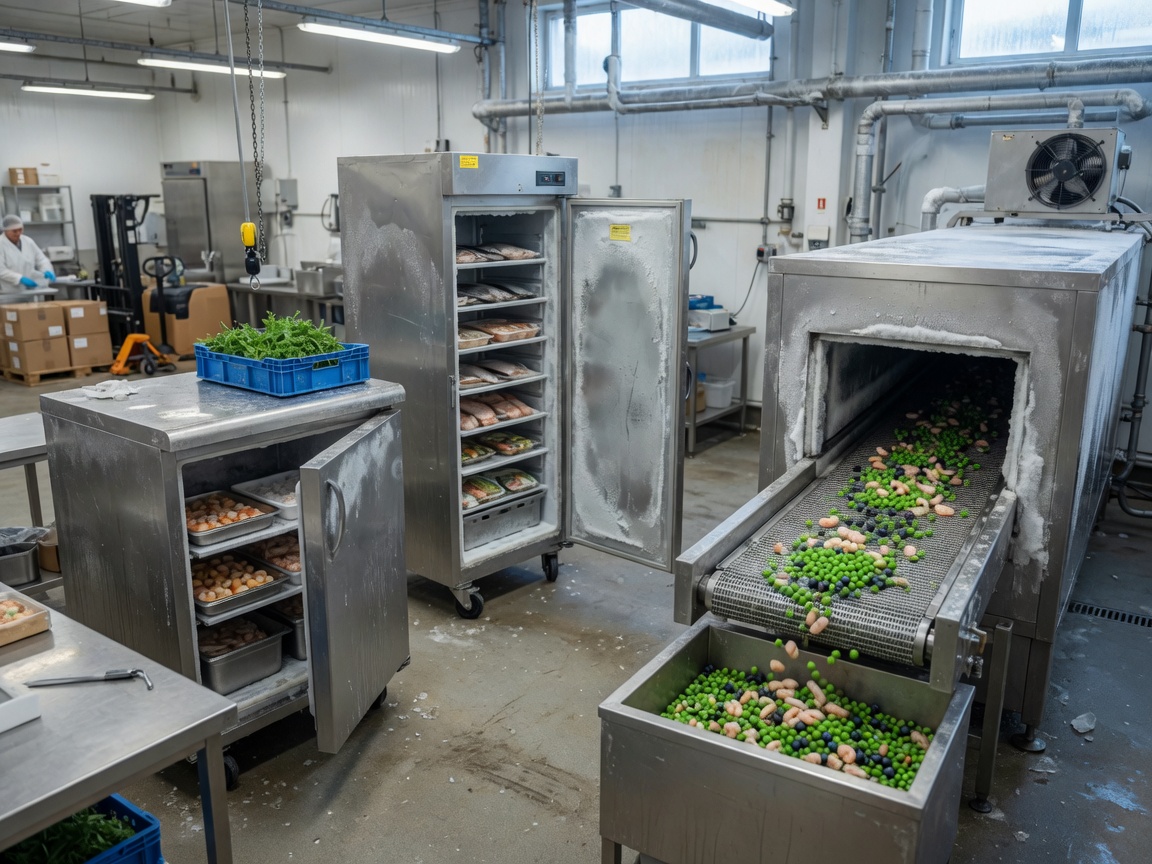
Es la configuración más extendida en plantas de congelación industrial de mediana y gran capacidad. El producto avanza sobre una cinta de acero inoxidable a través de un túnel de frío continuo con circulación de aire forzado a contracorriente. Su gran ventaja es la versatilidad: puede procesar desde filetes de pescado hasta rodajas de verdura. Las capacidades típicas oscilan entre 500 kg/h y 10.000 kg/h, lo que lo convierte en el caballo de batalla de las grandes plantas procesadoras de la costa mediterránea española.
Congelador de lecho fluidizado
En este diseño, el aire frío se inyecta desde abajo a través de una placa perforada, creando un colchón de aire que "levita" los productos pequeños y los mantiene en suspensión mientras se congelan. Es la solución ideal para guisantes, maíz dulce, arándanos, gambas peladas o cualquier producto granular de tamaño homogéneo. El congelador de lecho fluidizado garantiza una separación prácticamente perfecta entre unidades, minimizando los grumos incluso con productos con alto contenido en azúcares. Su limitación principal: no es apto para productos frágiles, pegajosos o con formas irregulares muy pronunciadas.
Tecnología de congelación en espiral
Los sistemas de espiral resuelven el eterno problema de espacio en las plantas con techos bajos o superficies reducidas. La cinta de transporte se enrolla en una torre vertical, multiplicando la longitud efectiva de congelación sin ampliar la huella horizontal. La tecnología de congelación en espiral es especialmente popular en empresas de elaborados cárnicos, platos preparados y productos de panadería precocida. Marcas como Starfrost o Dantech —presentes en varios proyectos llave en mano en España— emplean este formato en plantas de mediana escala.
Congelación criogénica de alimentos con nitrógeno o CO₂
La congelación criogénica alimentos utiliza nitrógeno líquido (N₂, −196 °C) o dióxido de carbono en fase sólida (−78,5 °C) para alcanzar velocidades de congelación extremadamente altas. Es el método preferido para productos de alto valor añadido —marisco fresco, trufa, carpaccio o elaborados de alta gama— donde preservar la textura y el color es prioritario frente al coste operativo. El inconveniente es evidente: el suministro continuo de criógeno encarece la explotación a largo plazo.
Equipos IQF para frutas y verduras: especificidades
Los equipos IQF para frutas y verduras incorporan soluciones específicas que no siempre se mencionan en los catálogos: escotillas de carga con difusores anti-impacto para frutos blandos, sistemas de nebulización para rehidratar superficialmente las frutas de bajo contenido hídrico antes del túnel, y revestimientos de cinta con propiedades antiadherentes certificadas para contacto alimentario. Estos detalles marcan la diferencia entre una tasa de rechazo del 2 % y una del 8 % en línea.
Comparativa técnica: parámetros clave para evaluar equipos
A la hora de comparar equipos de conservación de alimentos congelados, los catálogos de los fabricantes tienden a destacar las cifras más favorables. La comparativa siguiente recoge los parámetros que realmente determinan el coste total de propiedad (TCO) y la calidad del producto final, basada en datos de proyectos 2025-2026 en plantas de procesado en frío de España e Italia.
| Parámetro | Túnel continuo | Lecho fluidizado | Espiral | Criogénico |
|---|---|---|---|---|
| Capacidad típica (kg/h) | 500–10.000 | 200–5.000 | 300–8.000 | 50–2.000 |
| Temperatura de trabajo | −30 a −40 °C | −30 a −40 °C | −30 a −40 °C | hasta −196 °C |
| Tiempo de congelación | 8–25 min | 3–12 min | 10–30 min | 1–5 min |
| Consumo eléctrico (kWh/t) | 60–120 | 55–110 | 65–130 | 30–60 (eléc.) + criógeno |
| Coste de inversión inicial | Medio-alto | Medio | Alto | Bajo-medio |
| Coste operativo a largo plazo | Bajo-medio | Bajo | Medio | Alto (suministro criógeno) |
| Productos más adecuados | Versatil (pescado, carne, verdura) | Granulados pequeños | Elaborados, empanados | Alto valor añadido |
"La congelación rápida individual no es simplemente un método de conservación: es una decisión estratégica que determina la calidad percibida del producto en el lineal y, en última instancia, el precio que el consumidor está dispuesto a pagar."
— Publicación técnica del Instituto de Agroquímica y Tecnología de Alimentos (IATA-CSIC), 2025
Cómo seleccionar el equipo IQF adecuado para tu planta
La selección del equipo correcto dentro de la gama de sistemas de ultracongelación disponibles parte de cuatro variables fundamentales. Ignorar cualquiera de ellas lleva, casi sin excepción, a sobredimensionamientos costosos o a cuellos de botella productivos que no estaban previstos en el proyecto original.
Variable 1: naturaleza del producto
No es lo mismo congelar guisantes que lomos de merluza o croquetas rebozadas. El contenido en agua libre, la superficie específica, la densidad aparente y la tendencia a la aglomeración determinan qué tipo de equipo puede trabajar con el producto sin deteriorarlo. Los productos blandos y de alta superficie (fresas laminadas, mango en dados) requieren cintas con velocidad variable y zonas de pre-endurecimiento; los productos con recubrimiento húmedo (rebozados, empanados) necesitan superficies antiadherentes y control preciso de la temperatura de entrada para evitar que el baño se despegue durante el proceso de congelación rápida.
Variable 2: capacidad de producción y turnos de trabajo
¿Cuántos kilogramos por hora necesitas procesar como máximo? ¿Y como mínimo? Un equipo dimensionado solo para el pico de producción que opera habitualmente al 30 % de su capacidad dispara el coste energético por tonelada. La industria recomienda que el punto de trabajo habitual se sitúe entre el 60 % y el 80 % de la capacidad nominal del equipo. Para plantas que operan con distintos productos a lo largo del año —modelo habitual en la agricultura española con estacionalidad marcada— los equipos modulares o los túneles con anchura de banda variable ofrecen una flexibilidad real.
Variable 3: espacio disponible y condicionantes de obra civil
Un túnel lineal de 5.000 kg/h puede requerir entre 18 y 28 metros de longitud libre. Si la nave no dispone de ese desarrollo, la solución espiral —con su menor huella horizontal— puede ser la única opción viable, aunque suponga un coste de inversión superior. Antes de solicitar cualquier oferta a un proveedor de maquinaria frigorífica industrial, es imprescindible disponer de un plano actualizado de la planta con alturas libres, posición de pilares y accesos de mantenimiento.
Variable 4: refrigerante y cumplimiento normativo
En 2026, la elección del refrigerante ya no es solo una decisión técnica: es una decisión regulatoria. El reglamento europeo F-Gas, con sus restricciones progresivas sobre HFCs de alto GWP, está acelerando la transición hacia sistemas de CO₂ transcrítico y amoniaco de baja carga. Cualquier nueva instalación de planta de congelación industrial en España debe diseñarse con este horizonte regulatorio en mente para evitar inversiones que queden obsoletas antes de amortizarse.
Costes, ROI y consumo energético: lo que nadie te dice antes de comprar
Uno de los errores más comunes al evaluar la adquisición de un sistema IQF es comparar únicamente el precio de la máquina. El coste de adquisición representa, en la mayoría de los casos, entre el 35 % y el 45 % del coste total de propiedad durante diez años. El resto lo componen la energía, el mantenimiento preventivo y correctivo, los consumibles (cintas, juntas, refrigerante) y las paradas no planificadas.
Ejemplo de cálculo de ROI para una línea de 1.000 kg/h
Tomemos como referencia un caso real de una empresa hortofrutícola de Murcia que en 2024 instaló un túnel de frío continuo para congelación de pimiento rojo en tiras. Los datos fueron compartidos en el marco de una jornada técnica del sector:
- Inversión en equipo e instalación: 380.000 €
- Capacidad de proceso: 1.000 kg/h, 6.000 h/año
- Ahorro en merma respecto al sistema anterior: 3,2 % del peso procesado (≈ 192 t/año)
- Incremento de precio de venta del producto IQF frente a bloque: +0,18 €/kg
- Beneficio adicional anual estimado: ≈ 210.000 €/año
- Payback aproximado: 22 meses
Por supuesto, estos números dependen del precio de la energía, del mix de productos y del nivel de utilización del equipo. No todas las instalaciones conseguirán este retorno. Pero ilustran por qué el argumento "es muy caro" suele ser una evaluación incompleta cuando no se cuantifica el valor del producto IQF en el mercado.
¿Congelar lento ahorra energía? El mito más extendido del sector
Existe una creencia arraigada entre algunos gestores de planta: congelar más despacio consume menos electricidad. Es un error conceptual. La congelación lenta mantiene el compresor trabajando durante más tiempo a mayor diferencial térmico, con un COP (coeficiente de rendimiento) degradado. La congelación rápida, al reducir el tiempo de exposición y optimizar el flujo de aire, trabaja con diferenciales más favorables. Los datos del sector indican que un equipo correctamente dimensionado para congelación de productos alimentarios a alta velocidad consume entre un 15 % y un 25 % menos de energía por tonelada procesada que uno subdimensionado que trabaja a ciclos lentos forzados.
Tendencias 2026: inteligencia artificial, refrigerantes verdes y automatización
El sector de los equipos de congelación industrial está viviendo en 2026 una transformación profunda impulsada por tres vectores convergentes. Quien los ignore en su próximo proceso de compra tomará una decisión técnicamente correcta pero estratégicamente corta de miras.
IA y control adaptativo en tiempo real
Los nuevos sistemas IQF de última generación integran sensores de temperatura infrarroja y visión artificial que monitorizan el estado térmico de cada capa del producto en tiempo real. Los algoritmos de control adaptativo ajustan automáticamente la velocidad de la cinta, el caudal de aire y la presión del evaporador para mantener la curva de congelación óptima aunque la temperatura o humedad del producto de entrada varíen. Según informes de mercado de 2026, esta integración puede reducir el consumo energético hasta un 18 % adicional respecto a los sistemas de control convencional. Marcas como GEA, Frigoscandia y JBT llevan ya varios modelos con estas capacidades en sus catálogos para el mercado europeo.
Transición a refrigerantes de bajo GWP
El reglamento F-Gas en su revisión 2024 está acelerando la salida de los refrigerantes HFC más usados (R404A, R507). Para las plantas de congelación industrial que deban renovar o ampliar sus instalaciones en 2026-2028, las opciones con mayor respaldo técnico y regulatorio son el CO₂ transcrítico (R744) y el amoniaco (R717) en sistemas de baja carga. El CO₂ transcrítico, en particular, está ganando terreno en nuevas instalaciones de tamaño medio gracias a la madurez de los compresores y a los menores costes de mantenimiento respecto al amoniaco en entornos con personal menos especializado.
Automatización e integración con MES y ERP
Igual que ha ocurrido en el resto de la industria alimentaria, la línea de procesado en frío se integra cada vez más con los sistemas de gestión de producción (MES) y los ERP corporativos. Esto permite registrar en tiempo real los parámetros de cada lote —temperatura de entrada, tiempo en el túnel, temperatura de salida, consumo energético por tonelada— y vincularlos directamente al número de lote del producto terminado. En el contexto del reglamento europeo de trazabilidad alimentaria, esta capacidad deja de ser un lujo para convertirse en un requisito funcional.
Preguntas frecuentes sobre el sistema IQF
¿Qué diferencia hay entre IQF y la congelación tradicional por bloques?
En la congelación por bloques, múltiples unidades del producto se congelan juntas formando una masa compacta. El sistema IQF congela cada unidad de forma individual, de modo que el producto sale suelto y puede dosificarse en cualquier cantidad sin descongelar el resto. La velocidad de congelación también es incomparablemente mayor, lo que se traduce en mejor textura y mayor retención de nutrientes.
¿Es el sistema IQF adecuado solo para grandes plantas industriales?
No. Si bien históricamente los equipos IQF estaban orientados a grandes volúmenes, en 2026 el mercado ofrece modelos modulares y compactos a partir de 200 kg/h que resultan accesibles para empresas medianas y cooperativas agrícolas. La inversión inicial es mayor que la de un túnel de placa convencional, pero el diferencial de precio de venta del producto IQF suele justificar el retorno en un plazo de 18 a 36 meses.
¿Qué productos son los más adecuados para procesar con un equipo IQF?
Los equipos IQF para frutas y verduras (fresas, guisantes, maíz, pimientos, brócoli), marisco (gambas, mejillones, calamar), productos cárnicos en porciones y elaborados como croquetas o nuggets son los más comunes. En general, cualquier producto que deba dosificarse en pequeñas cantidades se beneficia de la congelación individual rápida.
¿Cuánto consume un túnel de congelación IQF?
El consumo varía según el tipo de equipo, la temperatura de trabajo y el producto. Como referencia orientativa, un túnel de congelación IQF de 1.000 kg/h consume entre 60 y 120 kWh por tonelada procesada en sistemas mecánicos convencionales. Los sistemas con CO₂ transcrítico y control adaptativo pueden reducir este valor hasta un 25 % respecto a instalaciones más antiguas.
¿Qué normativa regula los equipos IQF en España?
Los equipos de congelación industrial en España están sujetos al Reglamento (CE) nº 1935/2004 sobre materiales en contacto con alimentos, la Directiva de Máquinas 2006/42/CE y las normas EN ISO de seguridad de maquinaria frigorífica. Adicionalmente, el nuevo reglamento F-Gas condiciona la elección del refrigerante para instalaciones nuevas desde 2024 en adelante.
Preguntas frecuentes — Resumen rápido
Q: ¿Qué es exactamente un sistema IQF?
A: Es una tecnología de congelación individual rápida que somete cada unidad del producto a una corriente de aire frío de alta velocidad, logrando que se congele de forma independiente en pocos minutos, sin adherirse a otras piezas, preservando textura, color y valor nutricional.
Q: ¿Cuáles son los principales tipos de equipos IQF disponibles?
A: Los principales son el túnel de frío continuo, el congelador de lecho fluidizado, el equipo de espiral, el sistema criogénico con nitrógeno líquido y los equipos de placa para productos planos. Cada tipo se adapta a un perfil diferente de producto y capacidad de producción.
Q: ¿En cuánto tiempo se amortiza la inversión en un equipo IQF?
A: En proyectos bien dimensionados, el payback suele situarse entre 18 y 36 meses, gracias a la reducción de mermas, el mayor precio de venta del producto IQF y el ahorro energético respecto a sistemas de congelación convencional menos eficientes.
Q: ¿Qué refrigerante debo elegir para una nueva instalación IQF en España en 2026?
A: Dado el calendario de restricciones del reglamento F-Gas europeo, las opciones más recomendables para nuevas plantas son el CO₂ transcrítico (R744) y el amoniaco (R717). Ambos ofrecen bajo impacto ambiental y están respaldados por una amplia base instalada en Europa.
Q: ¿Puedo usar un equipo IQF para diferentes productos a lo largo del año?
A: Sí, especialmente en formatos de túnel continuo y espiral con configuración modular. La clave está en seleccionar equipos con amplios rangos de velocidad de cinta y parámetros de aire ajustables, que permitan adaptarse a distintos productos sin pérdidas de rendimiento significativas.
Conclusión: toma de decisiones con criterio técnico
El sistema IQF no es una tecnología de futuro: es la referencia actual de la industria alimentaria para cualquier empresa que quiera competir con garantías en los mercados de producto congelado de mayor valor. La congelación individual rápida preserva lo que otros métodos degradan —textura, color, nutrientes— y abre la puerta a un precio de venta superior y a una posición diferenciada en el lineal.
Tomar la decisión de inversión correcta exige ir más allá del precio de catálogo. El tipo de producto, la capacidad real de producción, el espacio disponible en planta, el refrigerante elegido y la integración con los sistemas de trazabilidad son variables que determinan el éxito o el fracaso del proyecto a largo plazo. El sector alimentario español —con su potencia en hortofrutícola, marisco y productos elaborados— dispone de todas las condiciones para liderar la adopción de estas tecnologías en Europa, y las tendencias de 2026 en materia de automatización, eficiencia energética y cumplimiento normativo solo refuerzan esa ventana de oportunidad.
Como en cualquier inversión industrial relevante, la clave no está en comprar el equipo más avanzado del mercado, sino en comprar el equipo más adecuado para tu proceso, tu producto y tu estrategia de negocio. Con los criterios técnicos desarrollados en esta guía, el proceso de selección debería ser considerablemente más sólido y menos dependiente de las promesas comerciales de los fabricantes.
Palabras clave:
consultar
Si le interesan nuestros productos, por favor, deje su correo electrónico para recibir un presupuesto gratuito. ¡Gracias!
- Todo
- Gestión de productos
- Noticias
- Contenido de la introducción
- Puntos de servicio de la empresa
- Preguntas frecuentes
- Video corporativo
- Catálogo de la empresa
Más información


Tel:
Correo electrónico de ventas: